Duas fábricas podem trabalhar com a mesma injetora e o mesmo molde e, ainda assim, obter resultados diferentes ao trocar o composto utilizado. Isso acontece porque cada material responde de maneira particular à temperatura, à pressão, ao cisalhamento e ao resfriamento.
Um ajuste que entrega uma peça bem preenchida e estável em medida com um composto pode produzir um resultado bem diferente com outro, mesmo dentro da mesma família de resinas.
O processo de injeção plástica consiste em plastificar o composto termoplástico no cilindro da máquina, preencher a cavidade do molde, aplicar recalque, resfriar a peça e, por fim, extraí-la.
Este artigo mostra o que cada parâmetro controla ao longo desse ciclo e por que o composto escolhido define a janela de ajuste. Boa leitura!
Quais são as etapas do processo de injeção plástica?
O ciclo começa na plastificação, quando a rosca gira dentro do cilindro aquecido, transporta o granulado que é aquecido, cisalhado e homogeneizado até atingir as condições adequadas para a injeção. Em seguida, ocorre a injeção, quando o material plastificado é deslocado para preencher a cavidade do molde. Velocidade e pressão precisam ser compatíveis com a viscosidade do composto, a geometria da peça e o sistema de alimentação do molde.
Depois vem do recalque, etapa em que a pressão é mantida para compensar parte da contração volumétrica do material enquanto a pressão ainda pode ser transmitida à cavidade. Na sequência, a peça permanece no molde durante o resfriamento, até apresentar rigidez suficiente para ser extraída sem deformação excessiva.
O que a temperatura de processamento controla?
A temperatura influencia diretamente sua viscosidade e, consequentemente, sua capacidade de preenchimento. Valores mais altos facilitam o fluxo, mas cada polímero tem um limite acima do qual começa a se degradar, e esse limite determina a janela de trabalho.
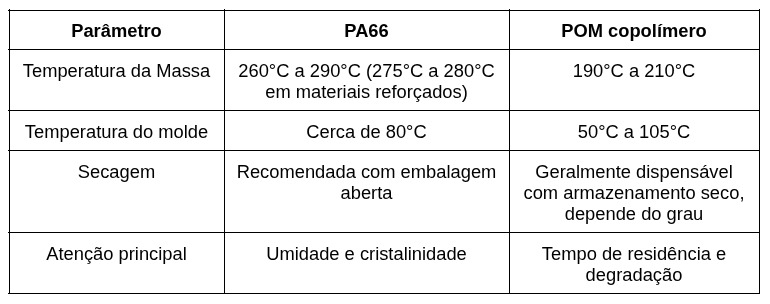
A PA66 costuma ser processada entre 250°C e 290°C, com valores em torno de 275°C a 280°C nos compostos reforçados com fibra de vidro, evitando-se ultrapassar 300°C.
O POM copolímero opera em uma faixa bem mais baixa, entre 190°C e 210°C, e acima da temperatura de decomposição libera subprodutos corrosivos que atingem o molde, o que obriga a reduzir o tempo de residência no cilindro conforme a temperatura sobe.
A temperatura do molde atua sobre o acabamento superficial, a cristalinidade e a contração depois da extração. Para a PA66, cerca de 80°C é o valor sugerido, e em peças de parede fina um molde abaixo de 40°C pode levar a mudanças de cristalinidade ao longo do tempo, exigindo recozimento para preservar a estabilidade dimensional. No POM, moldes mais quentes dentro da faixa de 50°C a 105°C são preferidos em peças de precisão, porque reduzem a contração pós-moldagem.
Esses valores são referências de literatura técnica. A ficha de cada grau, que muda com o percentual de reforço e a aditivação, é o documento que define a janela real de processo.
Como a pressão de injeção e o recalque definem a medida final?
A pressão necessária para preencher o molde depende da viscosidade do composto, da espessura da parede, do comprimento do caminho de fluxo e do projeto do ponto de injeção. Referências para o POM citam pressões entre 70 e 120 MPa com velocidade média a alta, enquanto a PA66, de baixa viscosidade, preenche paredes finas com facilidade.
Por isso a pressão calibrada para um composto raramente serve para outro.
O recalque merece atenção separada porque é ele que compensa a contração durante a solidificação. Materiais semicristalinos, como as poliamidas e o POM, contraem mais que os amorfos, como ABS e PC, porque as cadeias se organizam ao cristalizar.
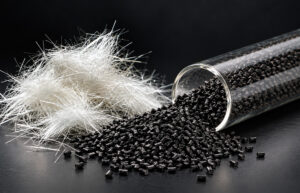
Em compostos reforçados com fibra de vidro, a orientação das fibras faz a contração variar entre o sentido do fluxo e o transversal, o que influencia a medida final e o empenamento. Assim, a mesma pressão e o mesmo tempo de recalque aplicados a dois compostos diferentes entregam medidas diferentes.
Tempo de resfriamento e duração do ciclo
O resfriamento costuma ocupar a maior parte do tempo de ciclo, e sua duração depende da espessura da parede, da temperatura do molde e do comportamento térmico do material. Em polímeros semicristalinos, a peça precisa de tempo suficiente dentro do molde para cristalizar de forma adequada, porque esse arranjo molecular influencia a rigidez e a estabilidade dimensional depois da extração.
O tempo de resfriamento ideal é o menor que ainda permite extrair a peça estável, e encontrá-lo exige testar o composto no molde real.
Por que o composto muda o ajuste da máquina?
A umidade é o primeiro fator. Poliamidas absorvem água do ambiente, e a água presente no granulado compromete o processamento nas temperaturas usadas na injeção. A PA66 em embalagem lacrada dispensa secagem, enquanto em embalagem aberta a recomendação é secar em estufa a cerca de 85°C, e com umidade acima de 0,2% a indicação é secagem a vácuo a 105°C por 12 horas.
No POM, o armazenamento seco costuma dispensar essa etapa, embora alguns graus indiquem secagem entre 100°C e 120°C por três a quatro horas, o que reforça a consulta à ficha de cada material.
Cargas, reforços e modificadores formam o segundo fator. A fibra de vidro aumenta a rigidez do composto e altera viscosidade e contração, enquanto o modificador de impacto e outros aditivos deslocam a janela de temperatura e o comportamento de fluxo. Dois compostos da mesma resina base, com formulações diferentes, se comportam como materiais distintos no processo.
O que reavaliar antes de trocar de composto
Ao mudar de material ou grade, vale revisar a temperatura da massa e do molde, o ponto de comutação para o recalque, o tempo de resfriamento e a necessidade de secagem. Os testes (tryout) no molde real confirmam se a janela de processo do novo composto funciona com a sua máquina e com a geometria da peça, e é nessa etapa que o acompanhamento técnico encurta o caminho até o ajuste definitivo.
A equipe de desenvolvimento da Dakhia acompanha esses testes (tryout) junto com o time do cliente, ajustando os parâmetros ao composto escolhido, seja a Qualinyl PA66, o Qualital POM ou outro material do portfólio. Para aprofundar o comportamento de cada um, visite o nosso blog e confira mais conteúdos como este.
Gostou desse conteúdo? Veja mais em nosso blog:
- Termoplásticos no setor automotivo: como a especificação define performance e durabilidade
- Aplicações de termoplásticos na indústria: por que cada setor exige um composto diferente
- Quando usar (Qualinyl B) PA66: em comparação ao (Qualinyl A)PA6 na prática